Ekonomizerde Yoğuşma Neden Olur?
Ekonomizerler, kazan baca gazında kalan ısıyı geri kazanarak genellikle kazan besi suyunu önceden ısıtmak için kullanılan ısı eşanjörleridir.
Sistem doğru tasarlandığında:
baca gazındaki atık ısı → besi suyuna aktarılır
ve böylece kazan aynı miktarda buhar üretmek için daha az yakıta ihtiyaç duyar.
Ancak baca gazı gereğinden fazla soğutulduğunda veya ekonomizer yüzey sıcaklığı belirli bir sınırın altına düştüğünde baca gazındaki su buharı ve bazı asidik bileşenler yoğuşabilir.
Bu durum, standart yani yoğuşmasız ekonomizerlerde istenmeyen bir çalışma koşuludur.
ABD Enerji Bakanlığı, yoğuşmasız ekonomizerlerin baca gazı bileşenlerinin çiğlenme noktalarının üzerinde çalıştırılması gerektiğini; aksi durumda özellikle kükürt içeren yakıtlarda korozif kondens oluşabileceğini belirtmektedir.
Ekonomizerde Yoğuşma Nedir?
Baca gazı içerisinde yanma sonucunda oluşmuş su buharı bulunur.
Baca gazı belirli bir sıcaklığın altına soğuduğunda bu su buharı:
gaz fazından → sıvı faza
geçmeye başlar.
Bu sıcaklığa:
çiğlenme noktası — dew point
denir.
Ekonomizer yüzeyi veya baca gazı sıcaklığı çiğlenme noktasının altına düşerse boru yüzeylerinde kondens oluşabilir.
Ancak ekonomizerlerde asıl kritik konu yalnızca suyun yoğuşması değildir.
Yakıt kükürt içeriyorsa çok daha yüksek sıcaklıklarda asit yoğuşması meydana gelebilir.
Ekonomizerde Yoğuşmanın Temel Nedeni Nedir?
En basit ifadeyle:
Ekonomizer metal yüzey sıcaklığı baca gazının ilgili çiğlenme noktasının altına düştüğünde yoğuşma oluşur.
Bunun başlıca nedenleri:
-
Besi suyunun çok soğuk olması,
-
Baca gazının gereğinden fazla soğutulması,
-
Yakıt içerisindeki kükürt,
-
Fazla hava ve yanma koşulları,
-
Düşük kazan yükü,
-
Ekonomizerin yanlış boyutlandırılması,
-
Kazanın sık dur-kalk yapması,
-
Soğuk yüzeylerde lokal sıcaklık düşüşleri
olarak sıralanabilir.
1. Besi Suyu Sıcaklığının Çok Düşük Olması
Ekonomizerin içerisinde dolaşan besi suyu metal boru yüzeylerini soğutur.
Örneğin ekonomizere:
30°C
su giriyorsa ekonomizer boru yüzeylerinin bazı bölgeleri de oldukça düşük sıcaklığa inebilir.
Baca gazı:
150°C
olsa bile metal yüzey sıcaklığı yerel olarak çiğlenme noktasının altında kalabilir.
Bu nedenle sadece:
“Baca gazı çıkış sıcaklığı kaç derece?”
sorusuna bakmak yeterli değildir.
Asıl önemli parametrelerden biri:
minimum metal yüzey sıcaklığıdır.
DOE Steam System Survey Guide, ekonomizerlerde güvenli minimum metal sıcaklığının yakıtın korozif özellikleriyle ilişkili olduğunu ve bunun pratikte besi suyu giriş sıcaklığıyla yakından bağlantılı olduğunu belirtmektedir.
Neden Besi Suyu Giriş Sıcaklığı Kritik?
Baca gazı borunun dışından, besi suyu içerisinden geçiyorsa metal yüzey sıcaklığı iki akışkanın sıcaklığı arasında oluşur.
Besi suyu çok soğuk olduğunda metal yüzey:
asit çiğlenme sıcaklığının altına
inebilir.
Bu nedenle bazı klasik ekonomizer sistemlerinde besi suyunun ekonomizere çok düşük sıcaklıkta girmesi istenmez.
2. Baca Gazının Fazla Soğutulması
Ekonomizerin amacı mümkün olduğunca fazla enerjiyi geri kazanmak gibi görünse de standart bir ekonomizerde baca gazını sınırsız şekilde soğutmak doğru değildir.
Spirax Sarco, baca gazının aşırı soğutulması hâlinde sıcaklığın çiğlenme noktasının altına düşebileceğini ve:
-
Su,
-
Nitrik asit,
-
Yakıtta kükürt varsa sülfürik asit
oluşumuyla korozyon riskinin artabileceğini belirtmektedir.
Dolayısıyla standart ekonomizerlerde:
daha düşük baca sıcaklığı her zaman daha iyi değildir.
Bir alt sıcaklık sınırı bulunur.
Baca Gazı Ne Kadar Soğutulabilir?
Tek bir sıcaklık değeri tüm tesisler için kullanılamaz.
Minimum güvenli sıcaklık:
-
Yakıt türüne,
-
Kükürt miktarına,
-
Baca gazı nemine,
-
Fazla hava oranına,
-
Ekonomizer malzemesine
göre değişir.
Bu nedenle yalnızca genel bir:
“Baca gazı 120°C'nin altına düşmemeli”
gibi kural kullanmak doğru değildir.
Gerçek çiğlenme noktası ve minimum metal sıcaklığı hesaplanmalıdır.
3. Yakıttaki Kükürt Asit Yoğuşmasına Neden Olabilir
Ekonomizer açısından en kritik konulardan biri yakıttaki kükürt içeriğidir.
Kükürt yanma sırasında oksitlenerek:
SO₂
ve daha küçük miktarlarda:
SO₃
oluşturabilir.
SO₃, baca gazındaki su buharıyla birleşerek:
H₂SO₄ — sülfürik asit
oluşturabilir.
Baca gazı yeterince soğuduğunda bu asit metal yüzeylerde yoğuşabilir.
DOE, kükürt içeren yakıtlarda ekonomizer minimum sıcaklık sınırının doğrudan kükürt içeriğinden etkilendiğini ve sülfürik asit kondensinin birçok kazan bileşeni için korozif olduğunu belirtmektedir.
Asit Çiğlenme Noktası Nedir?
Baca gazındaki asidik bileşiklerin yoğuşmaya başladığı sıcaklığa:
acid dew point — asit çiğlenme noktası
denir.
Bu değer suyun normal çiğlenme sıcaklığından daha yüksek olabilir.
Dolayısıyla:
“Baca gazı hâlâ 100°C'nin üzerinde, su yoğuşmaz.”
demek sistemin güvenli olduğu anlamına gelmez.
Kükürt içeren yakıtlarda sülfürik asit çok daha yüksek yüzey sıcaklıklarında yoğuşabilir.
DOE tarafından yayımlanan teknik eğitim materyalinde, yakıt kükürt içeriği arttıkça asit çiğlenme sıcaklığının ve önerilen minimum ekonomizer besi suyu sıcaklığının yükseldiği gösterilmektedir.
4. Doğalgazda da Yoğuşma Olur mu?
Evet.
Doğalgaz çok düşük kükürtlü bir yakıt olduğundan fuel-oil veya kömür sistemlerindeki sülfürik asit riski genellikle çok daha düşüktür.
Ancak metanın yanması önemli miktarda su buharı oluşturur.
Örneğin:
CH₄ + 2O₂ → CO₂ + 2H₂O
Bu nedenle doğalgaz baca gazı yeterince soğutulursa su yoğuşması meydana gelir.
DOE'nin yoğuşmalı ekonomizer rehberine göre doğalgaz yanma ürünlerinin su çiğlenme noktası tipik olarak yaklaşık:
135°F ≈ 57°C
civarında olabilir. Gerçek değer yanma koşullarına göre değişir.
Doğalgazlı standart ekonomizerlerde bu nedenle kontrolsüz yoğuşmadan kaçınılır.
Doğalgaz Kondensi Zararsız mıdır?
Her zaman değil.
Su kondensi:
-
CO₂,
-
Yanma ürünleri
ile birleştiğinde asidik özellik gösterebilir.
DOE, kükürt bulunmayan yakıtlarda bile su ve CO₂ kaynaklı karbonik asit korozyonu potansiyelinin bulunduğunu belirtmektedir.
Dolayısıyla doğal gaz sistemlerinde de malzeme ve drenaj tasarımı önemlidir.
5. Düşük Kazan Yükü Yoğuşmaya Neden Olabilir
Ekonomizer tam yük koşullarına göre tasarlanmış olabilir.
Kazan düşük yükte çalıştığında:
-
Baca gazı debisi azalabilir,
-
Baca gazı sıcaklığı düşebilir,
-
Isı transfer dengesi değişebilir.
Bu durumda ekonomizer içerisindeki bazı bölgeler çiğlenme noktasının altına inebilir.
Özellikle:
-
Gece düşük yük,
-
Hafta sonu üretimi,
-
Modülasyonlu çalışma
gibi şartlarda yoğuşma sadece belirli zamanlarda görülebilir.
Bu yüzden tasarım yalnızca %100 kazan yüküne göre kontrol edilmemelidir.
Kısmi Yük Kontrolü Neden Önemlidir?
Örneğin:
Tam yük
Ekonomizer çıkış baca gazı:
150°C
%25 yük
Ekonomizer çıkış baca gazı:
95°C
olabilir.
Yakıtın asit çiğlenme noktası bu seviyeye yakınsa kısmi yükte korozyon riski ortaya çıkabilir.
Dolayısıyla ekonomik çalışma bölgesinin tamamı analiz edilmelidir.
6. Fazla Hava Yoğuşmayı Etkiler mi?
Evet.
Yanma için gereken miktardan fazla hava kullanılması baca gazının:
-
Debisini,
-
Bileşimini,
-
Su buharı konsantrasyonunu,
-
Çiğlenme noktasını
etkileyebilir.
Fazla hava aynı zamanda daha fazla gazın ısıtılıp bacadan atılmasına yol açarak kazan verimini düşürebilir.
Ancak fazla havanın etkisi sadece:
“O₂ yüksekse yoğuşma olur”
şeklinde basit değildir.
Yakıt kompozisyonu ve baca gazı kimyası birlikte değerlendirilmelidir.
Bu nedenle ekonomizer tasarımında gerçek baca gazı analizi kullanılması daha doğrudur.
7. Ekonomizer Gereğinden Büyük Seçilmiş Olabilir
Isı transfer yüzeyi gereğinden fazla büyükse baca gazı tasarımda öngörülenden daha fazla soğutulabilir.
Örneğin proje hesabında:
180°C → 130°C
baca gazı çıkışı hedeflenmişken sahada:
180°C → 85°C
ölçülüyorsa sistem kontrol edilmelidir.
Bunun nedeni:
-
Fazla ısı transfer yüzeyi,
-
Düşük besi suyu sıcaklığı,
-
Düşük baca gazı debisi
olabilir.
Standart karbon çelik bir ekonomizer yoğuşmalı çalışma için tasarlanmamışsa bu durum hızlı korozyona yol açabilir.
8. Start-Up Sırasında Yoğuşma Oluşabilir
Kazan ilk çalıştırıldığında:
-
Ekonomizer,
-
Baca,
-
Borular,
-
Besi suyu
soğuk olabilir.
Yanma başladığında sıcak ve nemli baca gazı bu soğuk yüzeylerle temas eder.
Metal sıcaklığı çiğlenme noktasının altında olduğu için geçici yoğuşma meydana gelebilir.
Sistem ısındıkça yüzey sıcaklığı yükselir ve yoğuşma kesilebilir.
Ancak kazan:
-
Çok sık durup başlıyorsa,
-
Uzun süre soğuk bekliyorsa
bu termal çevrimler korozyon riskini artırabilir.
Start-Up Yoğuşması Nasıl Azaltılabilir?
Sisteme göre:
-
Sıcak besi suyu kullanılması,
-
Kontrollü devreye alma,
-
Bypass sistemi,
-
Besi suyu resirkülasyonu
değerlendirilebilir.
Tasarıma uygun çözüm üretici ve proses şartlarına göre belirlenmelidir.
9. Ekonomizerde Lokal Soğuk Bölgeler Oluşabilir
Ortalama baca gazı sıcaklığının güvenli olması bütün yüzeylerin güvenli olduğu anlamına gelmez.
Örneğin:
-
Su giriş bölgesi,
-
Köşe bölgeleri,
-
Düşük gaz hızına sahip alanlar
daha soğuk olabilir.
Bu bölgelerde lokal kondens oluşabilir.
Korozyon da genellikle:
en düşük metal sıcaklığının bulunduğu noktadan
başlar.
Bu nedenle tasarım hesabında sadece ortalama çıkış sıcaklığı değil:
minimum boru yüzey sıcaklığı
de kontrol edilmelidir.
Ekonomizerde Yoğuşma Nasıl Anlaşılır?
Tipik belirtiler:
-
Ekonomizer altında su görülmesi,
-
Drenaj hattında sıvı oluşması,
-
Borularda paslanma,
-
Yüzeyde renk değişimi,
-
Metal kalınlığında azalma,
-
Baca veya kolektörde korozyon,
-
Delinme,
-
Beklenmeyen basınç kaybı değişimleri.
Kükürtlü yakıtlarda kondens çok agresif olabilir.
Bu nedenle normal su kaçağıyla karıştırılmamalıdır.
Kondens mi, Su Kaçağı mı?
Ekonomizer altında sıvı görülüyorsa iki temel olasılık vardır:
1. Baca gazı yoğuşması
veya
2. Ekonomizer borusunda su kaçağı
Ayırmak için:
-
Kondensin pH değeri,
-
Su kimyası,
-
Ekonomizer basınç testi,
-
Besi suyu kaybı
incelenebilir.
Asidik ve baca gazı bileşenleri içeren sıvı yoğuşma ihtimalini artırır.
Yoğuşma Ekonomizere Ne Zarar Verir?
En önemli sorun:
düşük sıcaklık korozyonudur.
Asit kondensi metal yüzeyle temas ettiğinde malzeme kaybına neden olabilir.
Zaman içerisinde:
korozyon → et kalınlığı kaybı → boru delinmesi → su kaçağı
oluşabilir.
Spirax Sarco, baca gazının dew point altına soğutulması hâlinde su ve asidik bileşiklerin oluşmasının korozyon potansiyelini artırdığını belirtmektedir.
Ekonomizer Korozyonu Nerede Başlar?
Sıklıkla:
soğuk uç — cold end
bölgesinde görülür.
Yani besi suyunun ekonomizere girdiği ve metal yüzey sıcaklığının en düşük olduğu bölge özellikle risklidir.
Bu nedenle ekonomizer tasarımında sadece baca gazı çıkış sıcaklığı değil, besi suyu giriş sıcaklığı da kritik bir parametredir.
Yoğuşmayı Önlemek İçin Ne Yapılabilir?
1. Besi suyu sıcaklığını yükseltin
Besi suyu sıcaklığının artırılması metal yüzey sıcaklığını yükseltir.
Bu amaçla:
-
Kondens geri dönüşünün artırılması,
-
Degazör,
-
Besi suyu tankının doğru işletilmesi
yardımcı olabilir.
Spirax Sarco, endüstriyel kazan besi suyu tanklarının tipik olarak yaklaşık 85–90°C seviyelerinde işletilmesinin çözünmüş oksijenin azaltılmasına yardımcı olduğunu belirtmektedir. Bu sıcaklığın ekonomizer için uygunluğu ise ayrı olarak yakıt ve tasarıma göre değerlendirilmelidir.
2. Ekonomizer bypass sistemi kullanın
Düşük yük veya start-up sırasında baca gazının bir bölümü ekonomizeri bypass edebilir.
Böylece aşırı soğuma önlenebilir.
3. Su resirkülasyonu uygulanabilir
Bazı sistemlerde ekonomizer girişindeki soğuk su, sıcak çıkış suyuyla karıştırılarak minimum giriş sıcaklığı korunabilir.
Örneğin:
50°C besi suyu
doğrudan ekonomizere göndermek yerine sıcak dönüşle karıştırılarak:
90°C
seviyesine çıkarılabilir.
Gerçek değer yakıt ve sistem tasarımına göre belirlenmelidir.
4. Baca gazı çıkış sıcaklığını kontrol edin
Ekonomizerin gaz çıkışında:
-
Sıcaklık sensörü,
-
Alarm,
-
Otomatik kontrol
kullanılabilir.
Ancak tekrar belirtmek gerekir:
Baca gazı sıcaklığı tek başına yeterli değildir.
Metal yüzey sıcaklığı da önemlidir.
5. Yakıt kükürt oranını analiz edin
Fuel-oil, kömür veya kükürt içeren diğer yakıtlarda:
acid dew point
hesabı yapılmalıdır.
DOE verileri, yakıttaki kükürt oranı arttıkça ekonomizer için gerekli minimum metal sıcaklığının genel olarak yükseldiğini göstermektedir.
6. Doğru malzeme kullanın
Sistem kasıtlı olarak yoğuşmalı çalışacaksa klasik ekonomizer malzemesi yeterli olmayabilir.
Bu durumda:
-
Paslanmaz çelik,
-
Özel alaşım,
-
Korozyona dayanıklı kaplama
gibi seçenekler değerlendirilebilir.
DOE de baca gazının çiğlenme noktasının altında güvenli şekilde çalışabilen metalurjik çözümlerin bulunduğunu, ancak bunların özel tasarım gerektirdiğini belirtmektedir.
Standart Ekonomizer ile Yoğuşmalı Ekonomizer Arasındaki Temel Fark
Bu noktada önemli bir ayrım vardır.
Standart ekonomizer
Amaç:
yoğuşmayı önlemek
ve baca gazından yalnızca ağırlıklı olarak duyulur ısıyı geri kazanmaktır.
Yoğuşmalı ekonomizer
Amaç:
kontrollü olarak yoğuşma oluşturmak
ve baca gazındaki su buharının gizli ısısını da geri kazanmaktır.
DOE, yoğuşmasız ekonomizerlerin dew point'in üzerinde çalıştırılması gerektiğini, yoğuşmalı ekonomizerlerin ise baca gazını çiğlenme noktasının altına indirerek gizli ısıyı da geri kazandığını belirtmektedir.
Dolayısıyla:
Ekonomizerde yoğuşma her zaman arıza değildir.
Sistem yoğuşmalı ekonomizer olarak tasarlanmışsa bu çalışma prensibinin bir parçasıdır.
Sorun:
yoğuşmasız tasarlanmış bir ekonomizerde kontrolsüz yoğuşma meydana gelmesidir.
Yoğuşmalı Ekonomizer Neden Korozyona Uğramıyor?
Aslında korozyon riski tamamen ortadan kalkmaz.
Sistem bu riske göre tasarlanır.
Örneğin:
-
Uygun korozyon dayanımlı malzemeler,
-
Kondens drenajı,
-
pH kontrolü,
-
Baca malzemesi,
-
Yıkama/temizleme sistemi
kullanılabilir.
Bu nedenle standart bir ekonomizeri daha düşük sıcaklıkta çalıştırarak onu kendiliğinden “yoğuşmalı ekonomizer” hâline getirmek doğru değildir.
Ekonomizer Yoğuşması Verimi Artırır mı?
Kontrollü ve doğru tasarlanmış yoğuşmalı sistemde:
evet.
Baca gazındaki:
-
Duyulur ısı,
-
Su buharının gizli ısısı
geri kazanılabilir.
DOE'ye göre doğalgazlı sistemlerde yoğuşmalı ekonomizer baca gazını yaklaşık su çiğlenme noktasının altına indirerek ilave gizli ısı geri kazanımı sağlar.
Ancak standart ekonomizerde kontrolsüz yoğuşma:
-
Korozyon,
-
Bakım maliyeti,
-
Ekipman ömrü kaybı
oluşturabileceğinden avantaj değil sorun hâline gelir.
Ekonomizer Tasarımında Hangi Veriler Gereklidir?
Yoğuşma riski değerlendirilirken şu bilgiler gereklidir:
Yakıt
-
Yakıt türü
-
Kükürt oranı
-
Alt ısıl değer
Baca gazı
-
Giriş sıcaklığı
-
Çıkış sıcaklığı
-
Debi
-
O₂
-
Nem
-
SO₂/SO₃ potansiyeli
Su tarafı
-
Besi suyu giriş sıcaklığı
-
Çıkış sıcaklığı
-
Debi
İşletme
-
Minimum kazan yükü
-
Maksimum kazan yükü
-
Start-stop sıklığı
-
Yıllık çalışma süresi
Mekanik
-
Ekonomizer malzemesi
-
Baca malzemesi
-
Kondens drenajı.
Bu veriler olmadan yalnızca baca gazı çıkış sıcaklığı üzerinden karar vermek doğru değildir.
Ekonomizerde Yoğuşma Riskini Gösteren Örnek
Bir fuel-oil kazanında örnek olarak:
-
Baca gazı ekonomizer girişi: 220°C
-
Ekonomizer çıkışı: 130°C
-
Besi suyu girişi: 70°C
olduğunu düşünelim.
Yakıtın bileşimi nedeniyle asit çiğlenme noktası örneğin:
135°C
civarındaysa, baca gazı çıkışının:
130°C
olması risk oluşturabilir.
Dahası, besi suyu giriş bölgesindeki metal yüzey sıcaklığı baca gazı ortalama sıcaklığından daha düşük olabileceği için lokal asit yoğuşması başlayabilir.
Bu değerler yalnızca örnek amaçlıdır.
Gerçek asit çiğlenme noktası yakıt ve baca gazı analiziyle hesaplanmalıdır.
Ekonomizerde Sürekli Yoğuşma Varsa Ne Yapılmalıdır?
İlk aşamada şu kontroller yapılmalıdır:
-
Yakıt türü ve kükürt oranını belirleyin.
-
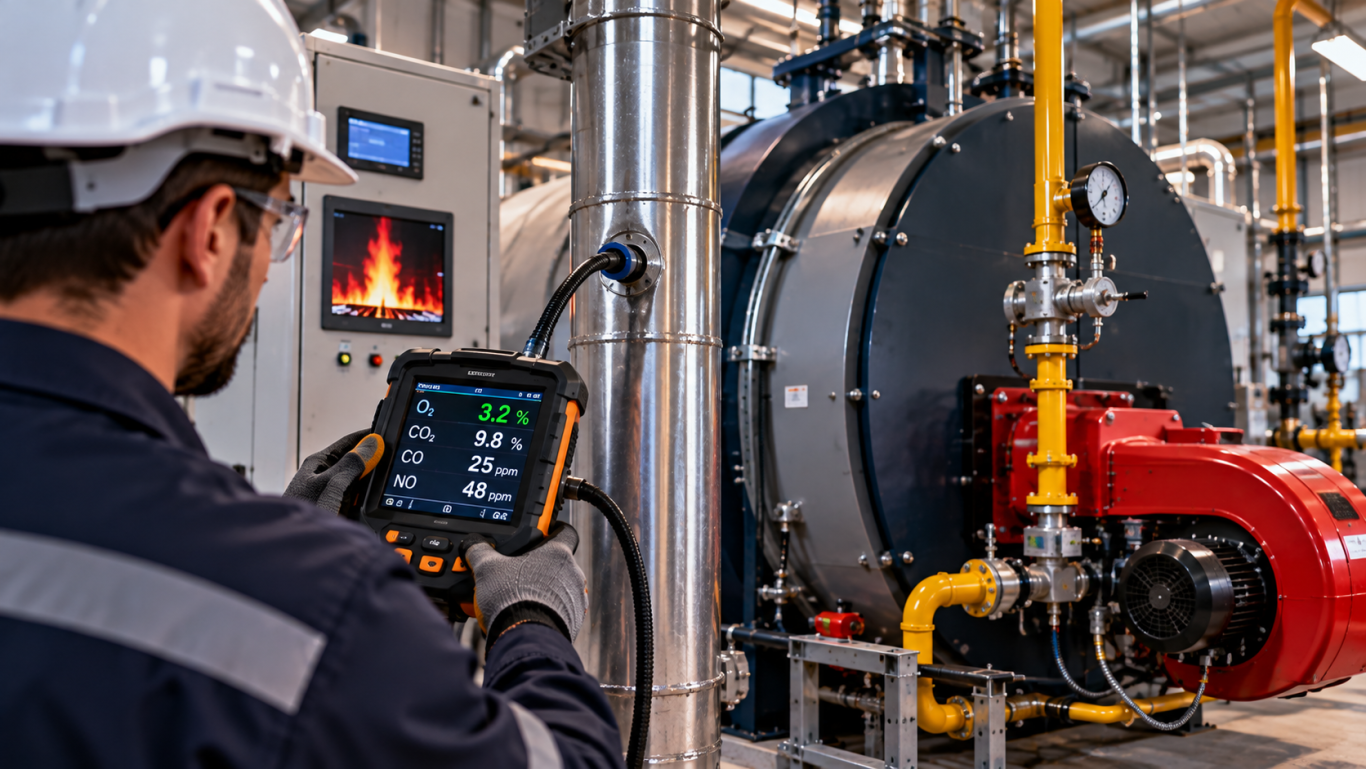
Baca gazı giriş-çıkış sıcaklıklarını ölçün.
-
Besi suyu giriş sıcaklığını ölçün.
-
Kazan yükünü kaydedin.
-
Yoğuşmanın hangi yükte başladığını belirleyin.
-
Kondensin pH'ını kontrol edin.
-
Ekonomizer metal yüzeylerini inceleyin.
-
Boru et kalınlığını ölçün.
-
Bypass/resirkülasyon sistemini kontrol edin.
-
Gerçek çiğlenme noktasını hesaplayın.
Bundan sonra:
-
Kontrol revizyonu,
-
Besi suyu sıcaklığının artırılması,
-
Bypass,
-
Malzeme değişimi,
-
Yoğuşmalı ekonomizer tasarımı
gibi seçenekler değerlendirilebilir.
Ekonomizerde Yoğuşma ile Kireçlenme Aynı Problem midir?
Hayır.
Yoğuşma
Baca gazı tarafında ortaya çıkar ve özellikle korozyona neden olabilir.
Kireçlenme
Genellikle su tarafında gerçekleşir ve ısı transferini azaltır.
Ancak ikisi birbirini dolaylı etkileyebilir.
Su tarafındaki kireç ısı transferini bozarsa metal sıcaklık profili ve baca gazı çıkış sıcaklığı değişebilir.
Bu nedenle ekonomizer bakımında hem:
gaz tarafı
hem de:
su tarafı
kontrol edilmelidir.
Ekonomizerde Yoğuşma Nasıl Takip Edilebilir?
Otomasyon sisteminde şu değerler izlenebilir:
-
Baca gazı giriş sıcaklığı,
-
Baca gazı çıkış sıcaklığı,
-
Besi suyu giriş sıcaklığı,
-
Besi suyu çıkış sıcaklığı,
-
Kazan yükü,
-
O₂.
Kritik sıcaklık seviyesine yaklaşıldığında:
-
Alarm,
-
Bypass kontrolü,
-
Su resirkülasyonu
devreye alınabilir.
Ancak kontrol set değerleri mutlaka sistemin gerçek çiğlenme noktası hesabına dayanmalıdır.
Ekonomizerde yoğuşmanın temel nedeni, baca gazının veya ekonomizer metal yüzeyinin baca gazındaki su ve/veya asidik bileşenlerin çiğlenme noktasının altına düşmesidir.
Başlıca nedenler:
-
Düşük besi suyu sıcaklığı,
-
Baca gazının aşırı soğutulması,
-
Yakıttaki kükürt,
-
Düşük kazan yükü,
-
Uygun olmayan ekonomizer boyutlandırması,
-
Start-up sırasında soğuk yüzeyler,
-
Lokal düşük metal sıcaklıkları.
Özellikle kükürt içeren yakıtlarda:
sülfürik asit yoğuşması → düşük sıcaklık korozyonu
riski kritik önemdedir.
Bu nedenle standart ekonomizerlerde hedef:
mümkün olan en düşük baca sıcaklığı değil, çiğlenme ve korozyon sınırlarının üzerinde güvenli maksimum ısı geri kazanımıdır.
Eğer baca gazının çiğlenme noktasının altına inilerek daha fazla enerji geri kazanılması isteniyorsa sistemin:
yoğuşmalı ekonomizer
olarak uygun malzeme, drenaj ve baca tasarımıyla projelendirilmesi gerekir.
Alfa Enerji; yakıt türü, baca gazı sıcaklığı, besi suyu sıcaklığı, çalışma yükleri ve korozyon şartlarına göre projeye özel ekonomizer ve yoğuşmalı ekonomizer sistemleri geliştirmektedir.
Mevcut ekonomizerinizde yoğuşma, korozyon veya düşük baca gazı sıcaklığı problemi bulunuyorsa sistemin termal hesabı ve çiğlenme noktası analizi yapılarak güvenli çalışma aralığı belirlenebilir.
Sıkça Sorulan Sorular
Ekonomizerde neden su oluşur?
Baca gazındaki su buharı, metal yüzey veya gaz sıcaklığı çiğlenme noktasının altına düştüğünde yoğuşur.
Ekonomizerde yoğuşma zararlı mıdır?
Standart yoğuşmasız ekonomizerlerde kontrolsüz yoğuşma korozyona neden olabilir. Yoğuşmalı ekonomizerlerde ise sistem bu koşula özel olarak tasarlanmıştır.
Doğalgaz ekonomizerinde yoğuşma olur mu?
Evet. Doğalgaz yanması önemli miktarda su buharı üretir. DOE'ye göre doğalgaz baca gazında su çiğlenme noktası tipik olarak yaklaşık 57°C civarında olabilir.
Kükürt ekonomizer korozyonunu artırır mı?
Evet. Kükürt oksitleri suyla birleşerek sülfürik asit oluşturabilir. Asit çiğlenme noktasının altında metal yüzeylerde agresif kondens meydana gelebilir.
Besi suyu sıcaklığı neden önemlidir?
Besi suyu ekonomizer metal yüzeyinin sıcaklığını etkiler. Çok düşük besi suyu sıcaklığı özellikle ekonomizerin soğuk ucunda yoğuşma riskini artırabilir.
Ekonomizer çıkış baca gazı kaç derece olmalıdır?
Tek bir doğru değer yoktur. Yakıt türü, kükürt içeriği, çiğlenme noktası, besi suyu sıcaklığı ve ekonomizer malzemesine göre belirlenmelidir.
Asit çiğlenme noktası nedir?
Baca gazındaki asidik bileşenlerin sıvı fazda yoğuşmaya başladığı sıcaklıktır. Kükürt içeren yakıtlarda bu değer normal su çiğlenme noktasından önemli ölçüde yüksek olabilir.
Yoğuşmalı ekonomizer ile normal ekonomizer arasındaki fark nedir?
Normal ekonomizer yoğuşmayı önleyecek şekilde çalıştırılır. Yoğuşmalı ekonomizer ise kontrollü şekilde çiğlenme noktasının altına inerek su buharının gizli ısısını da geri kazanır.
Yoğuşma varsa ekonomizer değiştirilmesi gerekir mi?
Her zaman değil. Önce besi suyu sıcaklığı, kazan yükü, baca gazı sıcaklığı, yakıt kükürt oranı ve kontrol sistemi incelenmelidir. Korozyon ilerlemişse mekanik değerlendirme ve malzeme revizyonu gerekebilir.